400-677-2108





 首页
 我们
 锂电池
 有机固废
 案例
 新闻

“想建一条年产 1 万吨的锂电回收线”—— 这几乎是每个打算入局锂电池回收行业的人开口第一句话。但产能如何界定、产线该如何配套,很多新手并不了解。同样标注 1 万吨产能的产线,落地后的实际效果差异巨大,核心原因就是前期测算逻辑没有理清。今天拆解锂电回收产线的规划思路,帮新手看懂产能规划的底层逻辑。
一、先明确:“1 万吨” 的统计口径
行业内所说年产 1 万吨,一般指代年处理退役电池原料总重量。但这个数值不能孤立看待,会受电池品类、物料状态、回收效率等因素影响。
规划前期,首要确认自身料源情况:来料是完整电池包、拆解电芯,还是已经预处理破碎后的物料。磷酸铁锂、三元电池物性差异明显,料源混杂会直接影响工艺路线与设备选型。料源的稳定程度,是整条产线规划的基础,不摸清原料情况,后续产能测算都会失去参考意义。
二、由年处理量,反向推导设备处理能力
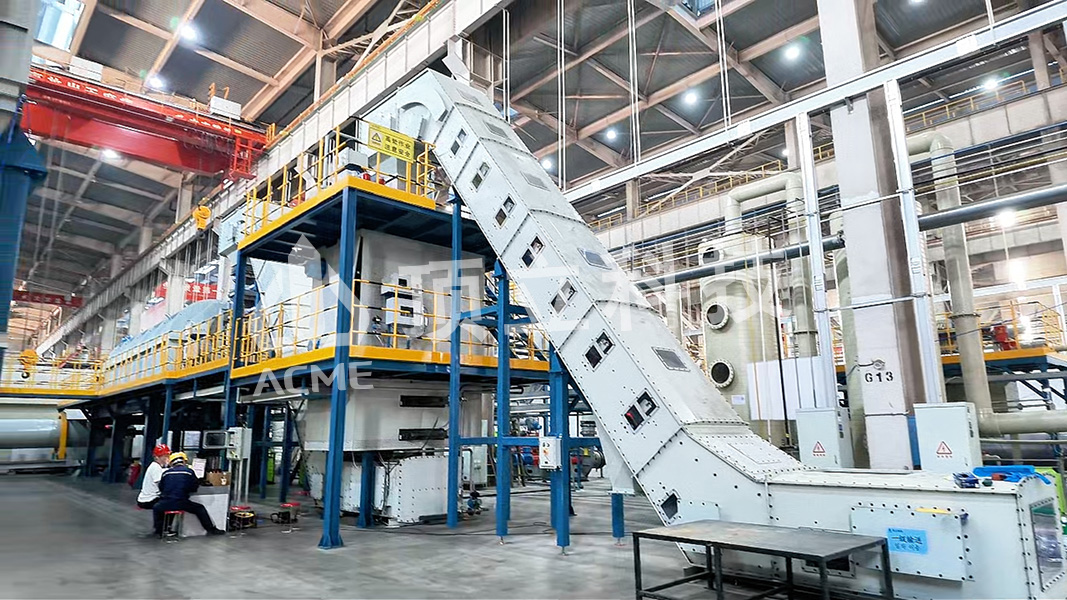
确定年处理规模后,再换算产线小时处理负荷。产线无法全年无休连续生产,需要预留设备检修、日常维护、临时停机的时间。
依据年有效生产时长,将年处理总量折算成小时进料能力。设备选型时,需要预留合理余量。生产过程中容易出现来料不均、堵料、设备临时检修等状况,会拉低实际产出。设备标称产能不等于实际稳定产能,预留余量才能避免产线长期超负荷运行,保障连续生产。
三、搭建闭环产线,规避工艺瓶颈
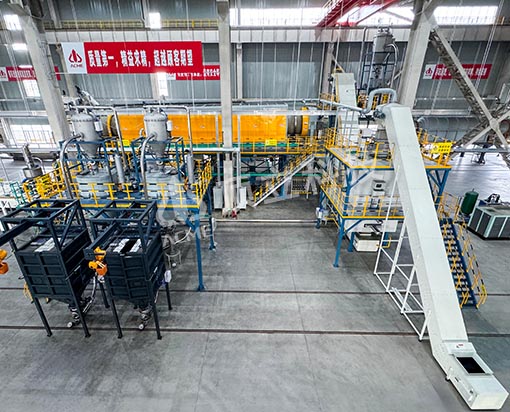
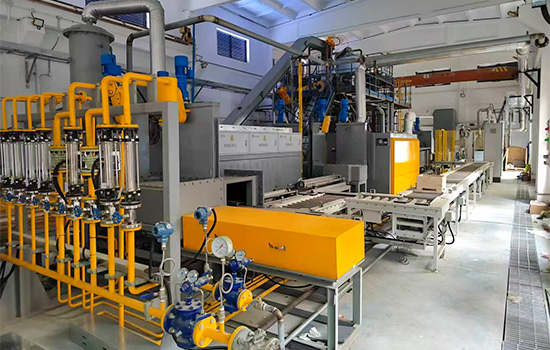
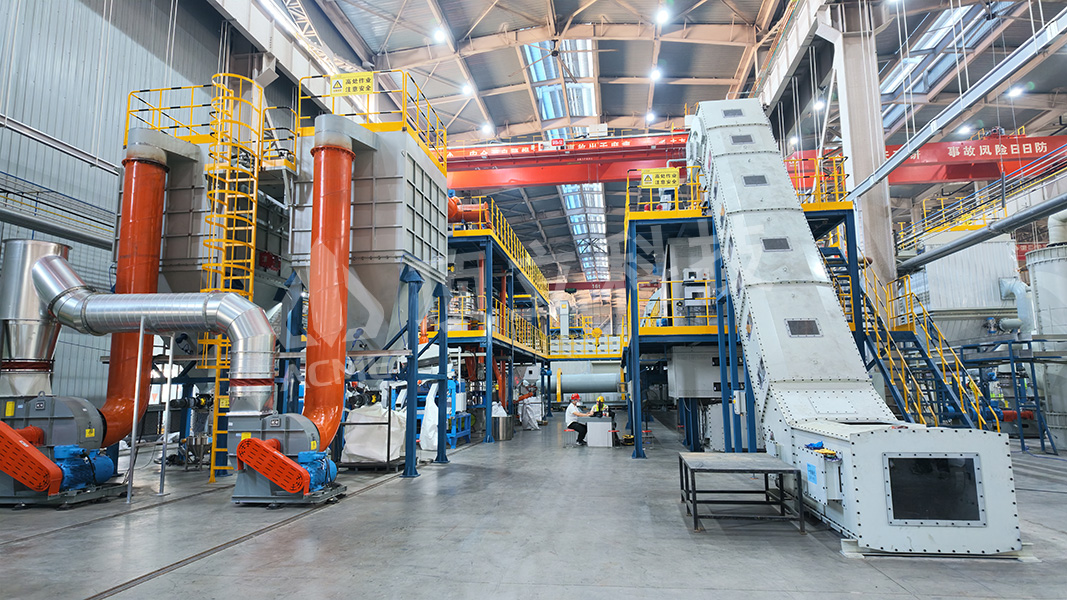
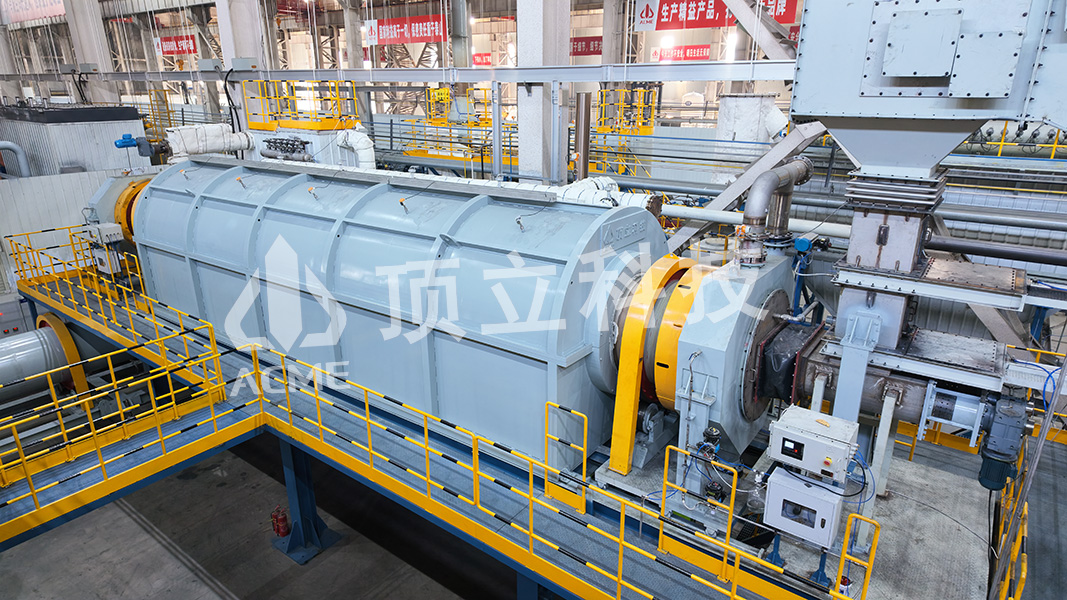
一条可以稳定产出黑粉、铜铝金属的预处理回收产线,需要成套工艺单元协同运作,包含电池放电、破碎、热解、分选分离、尾气处理等核心模块。
如果计划延伸后端深加工,开展黑粉提纯、金属浸出提取等工序,还需要配套对应的后端工艺设备。 规划最容易踩坑的地方,就是各工序产能不匹配。部分工段处理速度快,后续工段处理能力不足,就会形成生产瓶颈,前端物料堆积,整条产线的实际产能被最慢工序限制。因此整套产线各单元能力要相互适配,打通全流程,实现闭环生产。
四、综合测算投入与收益,评估项目可行性
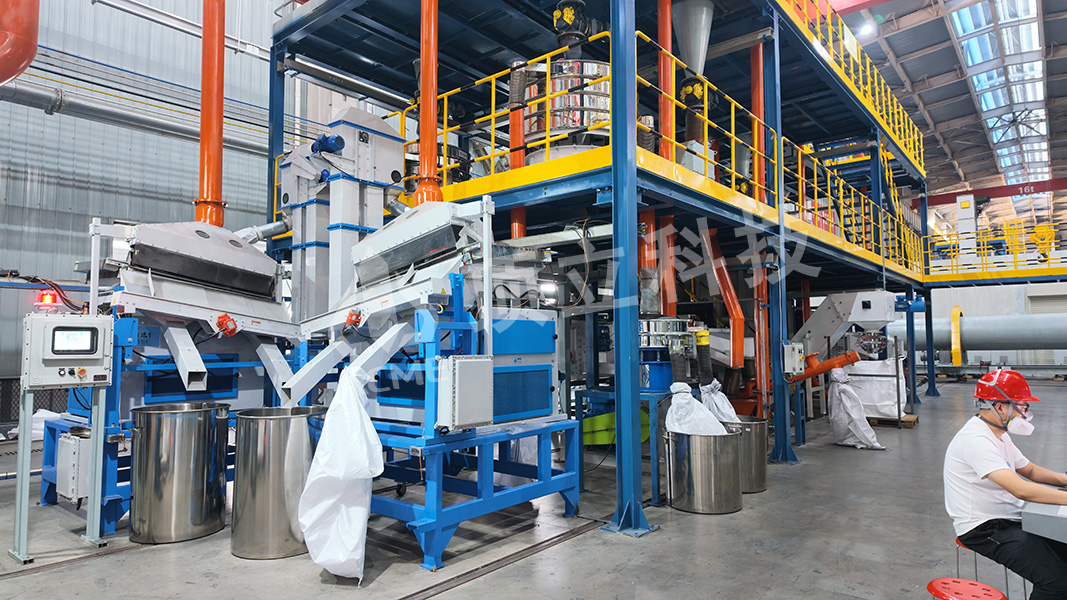
产线规模越大,对应的设备、厂房、环保配套投入越高。做项目评估时,不能只核算设备采购成本,还要统筹厂房改造、环保治理、能耗、人工运维等持续性开销。同时结合物料回收率、黑粉与金属产品市场行情,评估项目收益。
建议搭建项目测算模型,评估不同工况下的成本与收益,找到盈亏平衡点。不要仅凭主观想法定下产线规模,可结合料源稳定性,考虑分期建设,降低项目投资风险。
新手入局常见误区
只看设备标称产能,忽略现场生产损耗,投产之后达不到预期产量;
料源杂乱无稳定供应,多种电池混料处理,工艺适配难度高,回收效果不稳定;
预算规划只考虑设备采购,低估环保、运维等隐性成本,后期资金超支。
总结
锂电回收产线的产能,不是凭空定下的数字。需要结合料源条件、原料处理规模、设备配套、工艺闭环以及投资收益综合推导。先理清原料情况,再核算产线负荷,配套均衡的工艺单元,做好成本收益评估,建设的产线才能稳定生产,保障项目具备合理收益。